
钇稳定氧化锆粉热障涂层喷涂粉适用于哪种喷涂工艺?
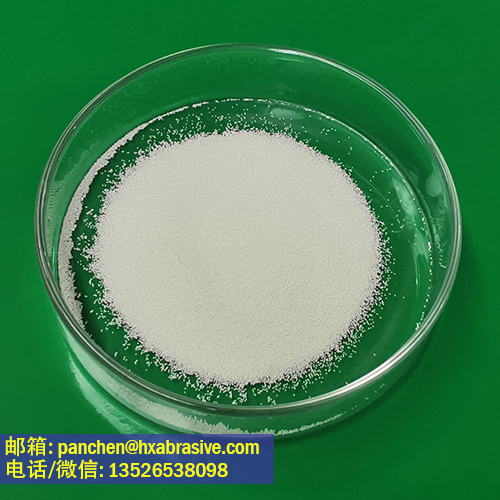
钇稳定氧化锆喷涂粉(10–100 μm团聚烧结/HOSP方法制成的YSZ热障涂层TBC喷涂粉),通常用于等离子喷涂APS工艺。真空低压等离子LPPS;PS-PVD也可使用;EB‑PVD一般不用粉体原料,多用YSZ铸锭。
氧化锆材质的喷涂粉末,熔点高,在喷涂的时候,需要瞬间将YSZ粉末熔融并快速喷涂于工件表面。这就对喷涂的温度有一定要求。APS等离子热喷涂的等离子焰流温度高,适用于氧化锆陶瓷喷涂粉。HVOF喷涂工艺的温度低,YSZ粉末熔融不完全,不推荐作为热障面层工艺。
1. 大气等离子喷涂 APS(Air Plasma Spray)
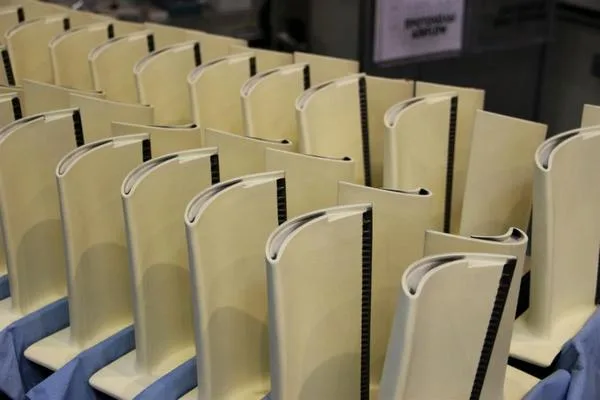
- 适配粉体:团聚造粒YSZ粉末(流动性好、适合送粉),是燃气轮机燃烧室、静叶片、锅炉热障面层量产方案
- 机理:等离子焰流10000–15000 K,熔融温度可达3000°以上。颗粒充分熔融,堆叠形成层片状(片层)组织,孔隙率10–20%,孔隙带来低热导率(约0.9–1.0 W/m·K),隔热性能最优;缺点是层间界面易在热循环下分层剥落,抗CMAS渗透一般
- 适用场景:航空发动机燃烧室、工业燃气轮机固定件、内燃机、冶金高温构件;成本低、沉积效率高、可喷涂复杂外形,是市场上民用热喷涂工艺的主流方案。
2. 低压/真空等离子喷涂 LPPS / VPS(Low Pressure Plasma Spray)
- 真空氛围下等离子喷涂,氧化、分解更少;涂层孔隙可控、结合力优于APS;粉体同样采用标准团聚YSZ粉。
该工艺用于高端动力部件,减少高温下YSZ与粘结层界面氧化;成本高于APS,国内燃机、军工部件使用较多。
3. PS‑PVD(等离子喷涂‑物理气相沉积,第三代TBC工艺)
- 可以直接喂入YSZ粉体,在高真空、高功率等离子中让部分粉体气化,形成羽毛状柱状晶结构,兼顾APS送粉效率与EB‑PVD柱状晶应变容限。
- 优势:非视线沉积,可喷涂内腔;热循环寿命优于常规APS;短板:设备昂贵、工艺窗口窄、CMAS腐蚀问题仍需改性解决。
4. 悬浮液等离子喷涂 SPS(Suspension Plasma Spray)
不适合常规干送粉YSZ喷涂粉:原料是亚微米/纳米YSZ悬浮浆料,不是自由流动粉体;SPS可以制备高性能柱状YSZ热障涂层,热循环寿命甚至优于EB‑PVD,但原料形态和常规喷涂粉体分属两类。
5. EB‑PVD 电子束物理气相沉积
EB-PVD标准进料为YSZ铸锭,几乎不使用粉末原料。电子束轰击锭材蒸发沉积,生成细长柱状晶,应变容限极好、抗热疲劳强,用于航空旋转涡轮动叶。该工艺设备造价极高、沉积速率慢,钇稳定氧化锆粉末在此工艺不适用。
6. HVOF 超音速火焰喷涂
YSZ喷涂粉不适用于HVOF喷涂工艺。HVOF焰温偏低、即使是细粒度的钇稳定氧化锆粉末也不容易被熔融,粒子速度极高,涂层致密、孔隙率仅1–2%,热导率高,失去热障核心隔热价值。HVOF多用于MCrAlY粘结层、耐磨耐蚀涂层,不是YSZ TBC面层工艺。
由此可见,团聚烧结和空心球化的钇稳定氧化锆喷涂粉具有流动性好、喷涂效果好的特点,配合APS喷涂工艺,适合大部分TCB热障涂层的施工要求。
注意事项:
1. 相变风险:喷涂过程焰流温度过高、停留时间过长,YSZ会发生t→m相变,带来开裂;APS工艺参数(喷涂距离、送粉量、功率)是控制相变的关键。
2. 热障体系结构:YSZ只是面层,下方必须配套MCrAlY粘结层(常用HVOF/LPPS制备),形成完整TBC体系,单独喷YSZ涂层极易剥落。